

酿酒废水是食品工业中处理难度较大的废水类型之一,其COD浓度远高于一般生活污水,且水质随酿造季节和工艺环节剧烈波动。以下从问题分析和解决措施两个维度展开:
1. 有机物浓度极高,冲击负荷大
酿酒废水的COD浓度通常在10000~30000mg/L,其中酱香型白酒的窖底水COD最高可达20万mg/L。白酒生产废水COD、BOD₅和SS值高,成分复杂,pH呈酸性,属于典型的高浓度有机废水。如此高的有机负荷,对生化处理系统的抗冲击能力提出了极高要求。
2. 水质水量波动剧烈,季节性特征明显
酱香型白酒遵循“两次投粮、七次取酒、八次发酵、九次蒸酿”的独特工艺,不同环节排水量差异可达2~3倍。葡萄酒原酒生产集中在当年9月至次年1月,期间排水量骤增,其他时段则很小。这种强波动性导致污水处理系统进水水质不稳定,关键设备故障率偏高,外排水质难以稳定达标。
3. 氮磷去除难度大,色度高
酿酒废水中含有大量残余淀粉、还原糖、蛋白质等有机物,同时氮磷含量较高。白酒废水的TN、TP浓度分别可达1386mg/L和274mg/L,远高于常规市政污水。此外,废水中含有的发酵副产物如多环芳烃、硫化氢等物质,对微生物具有一定毒性,使得生物处理工艺的选择需格外谨慎。
4. 处理成本高,中小企业负担重
据中国环境科学研究院专家介绍,酱香型白酒吨产品废水产生量高达10~20立方米,吨废水处理费用接近60元。部分污水处理厂为满足排放标准,采用过度曝气、过高控制污泥浓度、过量添加药剂等方式,导致持续“高碳模式”运行,与国家减污降碳协同理念存在差距。
5. 污泥产量大,处置困难
酿酒废水处理过程中产生的剩余污泥含水率高、有机质含量大,脱水难度较高。传统污泥处置方式成本高、出路有限,如何实现污泥减量化和资源化,是酒企面临的又一现实难题。
(一)源头减量:清洁生产与分质收集
分质收集、分类处理是酿酒废水治理的首要原则。锅底水、窖底水等高浓度废水应单独收集,不宜与冲洗水、冷却水等低浓度废水混合,否则将大幅增加末端处理负荷。冷却水仅存在热污染,经冷却后即可直接回用,不应排入废水处理系统。
在清洁生产层面,通过水平衡测试摸清各工序用水底数,实施冷却水循环改造、洗瓶废水回收利用等措施,可从源头大幅降低废水产生量。某白酒企业改造后,每吨酒耗水量从80吨降至14吨,单吨水成本降低200元,同时实现了废水零排放。
(二)核心工艺:厌氧+好氧组合处理
针对酿酒废水高浓度有机物的特征,“预处理+厌氧+好氧+深度处理”是目前行业公认的主流技术路线。
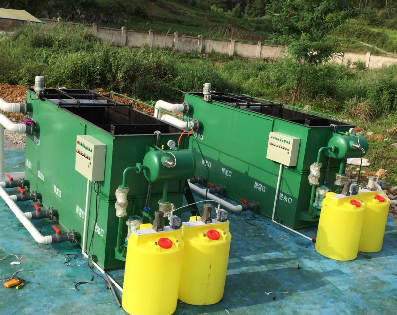
厌氧段是酿酒废水处理的核心环节,主要承担有机物降解和能源回收的双重功能。常用的高效厌氧反应器包括UASB和IC反应器。IC反应器的容积负荷可达传统UASB的3倍以上,COD去除率达80%~90%,且占地面积更小,适合日均水量较大的酒厂。厌氧过程中产生的沼气经脱硫净化后可用于锅炉燃料或提纯并入天然气管网,实现能源回收。
好氧段主要承担剩余有机物降解和脱氮除磷任务。可选工艺包括活性污泥法、A/O、A²/O、SBR、MBR、生物接触氧化法和曝气生物滤池等。对于脱氮要求较高的项目,多级AO或Bardenpho工艺能够有效应对酿酒废水高氮的特征。
典型工程案例:某白酒企业采用“预处理—UASB—高效脱氮—多级AO”组合工艺,在进水COD、BOD₅、SS、NH₃-N、TN、TP分别为31124、15230、884、921、1386、274mg/L的条件下,出水相应指标分别降至198、69、38、12、35、2.1mg/L,稳定达到排放标准。另一案例采用“IC厌氧—两级AO—深度处理”工艺,综合废水进水COD≤11750mg/L,出水COD≤30mg/L、NH₃-N≤1.5mg/L,满足地表水Ⅳ类标准要求。
(三)深度处理与资源化利用
对于排放要求严格或希望实现水资源回用的项目,需在生化处理后增加深度处理单元。
膜技术回用:MBR膜生物反应器可将生化处理与泥水分离合二为一,出水SS极低;配合反渗透(RO)可进一步脱盐,产水回用于冷却循环、绿化、冲厕等场景。某酒庄采用“废水处理—深度脱盐—分质回用”体系,处理后的中水实现“一水多用、梯级利用”,日均中水回用量达206.5立方米,生产生活废水全部内部消纳,实现零外排。
沼气资源化:厌氧段产生的沼气经脱硫、脱碳提纯后,可并入天然气管网或用于锅炉供热。某项目以每年处理10万吨酒糟、4.8万吨酿酒废水的设计产能,年产清洁沼气2100万立方米。
零排放路径: 对于环保要求极高的区域,可采用“生化处理+RO反渗透+MVR蒸发结晶”组合工艺实现废水零排放。高浓度废水经膜浓缩减量后,浓水进入蒸发结晶系统,盐分转化为固体,冷凝水回用,实现液体零排放。
(四)污泥减量化处置
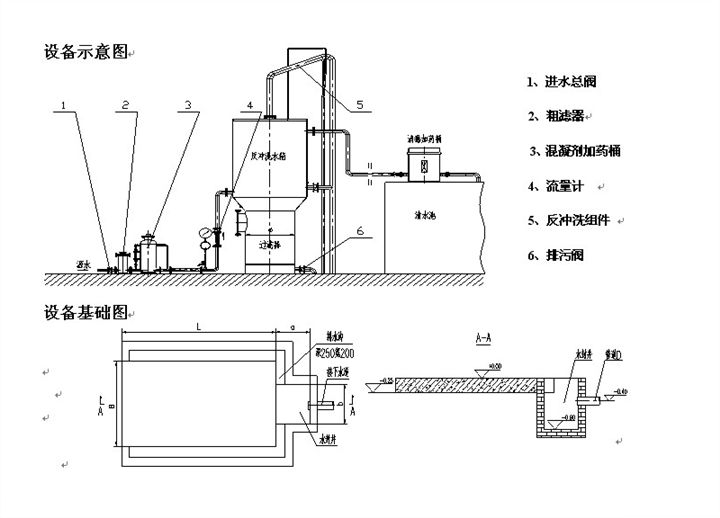
酿酒废水处理产生的剩余污泥,建议采用“污泥消解—重力浓缩—板框压滤”组合工艺进行减量化处理,可将污泥含水率稳定降至**60%以下,大幅降低后续运输和处置成本。脱水后的泥饼可根据当地条件进行卫生填埋、焚烧或土地利用。
| 应用场景 | 推荐工艺路线 | 关键设备 |
| 中小型酒厂(日均水量<500吨) | 预处理+UASB+生物接触氧化+沉淀 | UASB、接触氧化池 |
| 中大型酒厂(日均水量500~2000吨) | 预处理+IC厌氧+多级AO+深度处理 | IC反应器、多级AO系统 |
| 大型酒厂/集中处理厂(日均水量>2000吨) | 预处理+IC/UASB+两级AO+MBR/BAF | IC反应器、MBR膜系统 |
| 高排放标准/回用需求 | 生化+膜浓缩(RO/DTRO)+MVR蒸发结晶 | RO/DTRO、MVR |
| 沼气资源化利用 | 厌氧段增设沼气净化提纯系统 | 脱硫塔、沼气提纯装置 |
需要特别关注的是,《酒类制造业水污染物排放标准》(GB 19821—2025)已于2025年11月发布,自2026年1月1日起对新建排污单位实施,2028年1月1日起对现有排污单位全面实施。新标准将发酵酒精、白酒、啤酒、葡萄酒、黄酒及其他酒的制造业全部纳入管控范围,新增了总氮、色度等控制项目,并设置了单位产品基准排水量指标。这意味着酒企在废水处理系统设计和改造时,需以新标准为设计依据,避免建成即面临达标风险。
湖南中科美利设备制造有限公司专注于水处理设备制造与系统集成,可为酒企提供从废水水质检测、工艺方案设计、核心设备供应到安装调试的全流程服务。我们可根据您的酒厂类型(白酒/啤酒/葡萄酒)、生产规模、原水水质特征及当地排放要求,量身定制经济合理、运行稳定的酿酒废水处理方案。欢迎来电来函咨询,共同推动酿造行业的绿色可持续发展。


